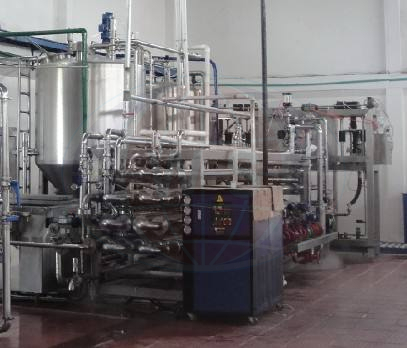
Menskala pengeluaran jem buah memerlukan peralihan daripada pemprosesan kelompok terpencil kepada persekitaran terma dan mekanikal yang berterusan dan terkawal. Menggabungkan peralatan yang tidak sepadan membawa kepada tahap Brix yang tidak konsisten, kemerosotan haba buah, kehilangan hasil dan kesesakan sanitasi yang teruk. Memahami keperluan teknikal yang tepat bagi sistem hujung ke hujung adalah langkah pertama dalam menilai sesuatu kilang pengeluaran jem industri. Pengurus loji sering menghadapi cabaran penyepaduan apabila menaik taraf daripada skala perintis kepada keluaran komersial penuh. Daya ricih mekanikal yang digunakan semasa pulpa, tekanan vakum dikekalkan semasa penyejatan, dan kematian terma yang dicapai dalam pempasteuran semuanya mesti beroperasi dalam penyegerakan yang sempurna. Apabila pembolehubah ini terkeluar daripada penjajaran, hasilnya ialah pemisahan produk, pecahan pektin atau kerosakan mikrob. Barisan yang direka bentuk dengan betul menghapuskan pembolehubah ini melalui automasi PLC berpusat, reka bentuk kebersihan dan pemantauan sebaris berterusan.
Pengambilan Utama
- Penyepaduan ke atas Pengasingan: Barisan pengeluaran hasil tinggi bergantung pada kawalan PLC yang disegerakkan dan bukannya mesin kendiri untuk mengekalkan parameter suhu dan kelikatan yang tepat.
- Pengurusan Terma Adalah Kritikal: Peralatan memasak vakum dan pempasteuran pantas tidak boleh dirunding untuk mengekalkan warna, rasa dan integriti pemakanan buah pada skala industri.
- Kebersihan Menentukan Masa Beroperasi: Sistem Clean-in-Place (CIP) bersepadu sepenuhnya mengurangkan masa pertukaran dan memastikan pematuhan kepada peraturan keselamatan makanan yang ketat (FDA, EHEDG).
- Akauntabiliti Vendor: Memilih pengeluar barisan pengeluaran jem buah-buahan hendaklah berdasarkan keupayaan mereka untuk menyediakan Ujian Penerimaan Kilang (FAT) yang komprehensif, kejuruteraan susun atur tersuai dan ketersediaan alat ganti jangka panjang.
Pra-Pemprosesan dan Pengendalian Bahan Mentah
Bahan cemar, saiz buah yang tidak teratur dan pengekstrakan yang tidak cekap mengurangkan hasil keseluruhan dan merosakkan peralatan pemprosesan hiliran. Modul pra-pemprosesan yang mantap menyediakan buah mentah untuk rawatan haba sambil memaksimumkan pulpa dan jus yang boleh digunakan. Jika serpihan lapangan memasuki peringkat pulpa, ia boleh menjaringkan skrin dalaman penapis, yang membawa kepada risiko masa henti yang mahal dan pencemaran logam.
Sistem Cuci dan Isih Buah
Buah mentah tiba dengan serpihan ladang, sisa racun perosak dan bahan cemar fizikal yang berpotensi. Sistem pencucian yang berkesan menggerakkan produk dengan cukup untuk mengeluarkan kotoran tanpa menyebabkan kerosakan mekanikal pada kulit halus. Peringkat pencucian awal menetapkan garis dasar untuk beban mikrob yang memasuki kemudahan.
- Mesin basuh buih menggunakan udara termampat yang disuntik di dasar tangki air untuk menghasilkan pergolakan yang lembut dan berterusan. Ini mengangkat kotoran, daun dan serpihan dari permukaan buah tanpa lebam yang berkaitan dengan dayung mekanikal.
- Pengepala semburan tekanan tinggi yang dipasang di atas penghantar condong keluar menyediakan bilas air bersih terakhir untuk mengeluarkan sebarang sisa pepejal terampai sebelum buah bergerak ke peringkat pengisihan.
- Penghantar pengisih roller terus memutar buah semasa ia bergerak ke bawah garisan. Putaran ini memberikan operator atau kamera pengisihan optik automatik pandangan 360 darjah yang lengkap untuk mengenal pasti dan menolak produk yang berkulat, kurang masak atau rosak secara fizikal.
Destemming, Pitting, dan De-stoning
Mengeluarkan komponen struktur yang tidak boleh dimakan adalah proses mekanikal yang sangat khusus. Peralatan mesti ditentukur kepada sifat fizikal khusus buah sasaran untuk mengelakkan kehilangan hasil.
- Unit penghapusan putar mengendalikan beri dan buah-buahan kecil. Mereka menggunakan silinder berputar dan skrin berlubang khusus untuk memisahkan batang dan daun daripada badan buah tanpa menghancurkan buah beri yang halus.
- Mesin penyahbatu berkecekapan tinggi mengekstrak lubang daripada pic, plum, aprikot dan ceri. Mesin ini menggunakan penggelek getah tugas berat jarak ketepatan atau mekanisme tebukan pneumatik untuk mengeluarkan batu dengan bersih. Jika kelegaan ditetapkan dengan tidak betul, mesin akan sama ada meninggalkan serpihan lubang dalam puri atau mengoyakkan daging buah berharga yang berlebihan.
Menghancur, Mempulangkan, dan Menapis
Setelah dibersihkan dan disediakan, buah mesti dikurangkan kepada konsistensi yang boleh digunakan. Peringkat ini menentukan tekstur akhir jem, menentukan sama ada produk akhir adalah puri yang licin, homogen atau awet dengan zarah buah yang berbeza.
- Kilang tukul dan penghancur khusus memecahkan struktur selular buah. Kelajuan pemutar dan saiz skrin ditentukur untuk ketumpatan buah tertentu. Epal keras memerlukan daya mekanikal berimpak tinggi, manakala strawberi lembut memerlukan tindakan penghancuran yang lebih lembut untuk mengekalkan integriti ketulan.
- Mesin pulping dua peringkat menggunakan daya emparan yang dihasilkan oleh dayung berputar dalaman terhadap skrin berlubang silinder. Peringkat pertama mengeluarkan biji besar, kulit, dan gentian keras, manakala peringkat kedua menapis puri kepada saiz mikron yang tepat yang diperlukan untuk resipi.
- Pemacu frekuensi boleh ubah (VFD) pada pulper dan penghancur membolehkan pengendali melaraskan kelajuan pemprosesan dengan cepat berdasarkan kematangan buah, variasi bermusim dan keperluan kelompok tertentu.

Pemprosesan Teras: Memasak, Mencampur dan Merumus
Didih atmosfera tradisional menyebabkan karamelisasi, kehilangan warna, dan degradasi pektin disebabkan oleh suhu tinggi yang diperlukan untuk menyejat air. Pengeluaran jem perindustrian bergantung pada pengurusan terma lanjutan untuk menyejat air dengan cepat tanpa memusnahkan sifat organoleptik buah. Fasa memasak ialah di mana matriks kimia jem—gula, asid dan pektin—berikat bersama.
Tangki Pendidihan dan Kepekatan Vakum
Beroperasi di bawah tekanan negatif merendahkan takat didih air dalam campuran buah. Prinsip fizik asas ini membolehkan jem mencapai tahap Brix yang diperlukan pada suhu yang jauh lebih rendah, melindungi produk daripada kerosakan haba.
- Kuali vakum menyejat kelembapan berlebihan pada suhu antara 60°C dan 70°C. Didih suhu rendah ini mengekalkan warna semula jadi, sebatian rasa yang tidak menentu dan profil pemakanan buah.
- Penggetar permukaan tergores secara berterusan menyapu dinding dalaman tangki berjaket yang dipanaskan. Bilah pengikis Teflon atau PEEK menghalang produk yang sangat likat dan kaya dengan gula daripada terbakar pada permukaan pemindahan haba, memastikan pengagihan haba yang seragam dan menghalang karamelisasi setempat.
- Unit pemeluwap yang dipasang pada sistem vakum menangkap wap air yang tersejat, menghalangnya daripada mengalir ke kawasan pengeluaran dan membebankan sistem HVAC kemudahan.
Dos dan Pengadunan Bahan
Konsisten merentas kelompok memerlukan kawalan formulasi yang tepat. Penambahan bahan kering secara manual selalunya membawa kepada gumpalan, pengedaran tidak sekata dan kumpulan gagal yang mesti diolah semula atau dibuang.
- Sistem dos automatik menggunakan sel beban yang dipasang di bawah tangki pencampur dan meter aliran jisim pada paip untuk penyepaduan tepat gula cecair, buburan pektin dan asid sitrik.
- Pengadun ricih tinggi disepadukan ke dalam gelung pengadun edaran semula untuk memastikan penghidratan pektin yang cepat. Serbuk pektin mesti ditaburkan serta-merta ke dalam fasa cecair untuk mengaktifkan sifat pembentuk gelnya tanpa membentuk poket kering dan tidak terhidrat yang dikenali sebagai "mata ikan."
Sistem Penyahudaraan Vakum
Proses pencampuran mekanikal, pengepaman dan pepulpaan secara semula jadi memperkenalkan udara ambien ke dalam produk. Mengeluarkan udara terperangkap ini adalah penting untuk kualiti produk dan kecekapan pembungkusan hiliran.
- Penyah-aerator vakum menarik gelembung mikro dan memerangkap oksigen daripada campuran jem sebelum pempasteuran. Mengeluarkan oksigen menghalang pengoksidaan, perubahan warna dan kerosakan pramatang semasa hayat simpanan produk.
- Penyahudaraan juga meningkatkan ketumpatan produk, memastikan bahawa pengisi isipadu mendepositkan berat yang tepat ke dalam setiap balang. Udara yang terperangkap membawa kepada balang yang kurang diisi dan produk yang ditolak di mesin penimbang.
Pemantauan Proses Sebaris
Bergantung pada pensampelan manual memperkenalkan kelewatan dan meningkatkan risiko kegagalan kelompok. Pemantauan berterusan memastikan produk memenuhi spesifikasi sebelum meninggalkan bekas memasak.
- Penyepaduan refraktometer sebaris berterusan membolehkan penjejakan Brix masa nyata. PLC memantau indeks biasan jem yang mengalir dan membuat pelarasan automatik pada kitaran pemanasan atau dos bahan tanpa memerlukan operator untuk menarik sampel fizikal dan mengujinya pada unit atas bangku.
- Penderia pH sebaris memastikan keasidan berada dalam julat tepat yang diperlukan untuk penggelapan pektin yang optimum dan kestabilan mikrob.
Pasteurisasi dan Pensterilan
Mencapai kemandulan komersial dalam produk berkelikatan tinggi memerlukan teknologi pertukaran haba khusus untuk memastikan pusat haba bagi mana-mana zarah buah terampai mencapai sasaran maut tanpa terlalu masak matriks cecair di sekeliling.
- Penukar haba berbentuk tiub atau permukaan tergores direka khusus untuk cecair berkelikatan tinggi. Ia menghalang kejatuhan tekanan yang teruk dan tersumbat yang biasa apabila cuba mengepam jem melalui penukar haba plat standard.
- Tiub pegangan direka bentuk untuk nilai lethality (F0) yang tepat untuk memastikan kestabilan rak. Panjang dan diameter tiub menentukan masa tinggal pada suhu pempasteuran, menjamin bahawa setiap zarah menerima dos terma yang diperlukan.
- Injap lencongan aliran disepadukan pada hujung tiub pegangan. Kawalan secara automatik mengalihkan produk yang tidak dipasteur kembali ke tangki penimbal jika suhu turun walaupun sebahagian kecil daripada tahap di bawah had kritikal, memastikan tiada produk yang kurang diproses sampai ke pengisi.
Perbandingan Pemprosesan Terma: Mendidih Atmosfera lwn Vakum | Parameter | Mendidih Atmosfera | Mendidih Vakum |
| Suhu Mendidih | 100°C - 105°C | 60°C - 70°C |
| Pengekalan Warna | Lemah (Peperangan/Karamelisasi) | Cemerlang (Warna Semula Jadi Bersemangat) |
| Profil Perisa | Masak, berat, kehilangan bahan meruap | Pengekalan segar, terang, tidak menentu |
| Kecekapan Tenaga | Rendah (Kehilangan haba tinggi) | Tinggi (Input haba yang lebih rendah diperlukan) |
| Integriti Pektin | Risiko tinggi degradasi haba | Keutuhan struktur terpelihara |
Talian Pengisian Jem Automatik dan Pembungkusan
Produk yang likat dan kaya dengan zarah terdedah kepada pemberat isian yang tidak konsisten dan pencemaran pengedap. Tumpahan pada tepi pengedap membawa kepada kegagalan vakum, kerosakan dan sisa pembungkusan. Peralihan daripada pemprosesan kepada pembungkusan mestilah lancar untuk mengekalkan suhu yang diperlukan untuk pengisian panas.
Modul Penyediaan Bekas
Balang kaca dan botol PET mestilah bersih dari segi fizikal dan selamat dari segi mikrobiologi sebelum menerima produk panas. Sebarang pencemaran dalam bekas kosong akan menjejaskan keseluruhan kumpulan.
- Penyahpalet botol kaca dan PET automatik menyuapkan bekas ke atas talian, diikuti dengan mesin basuh udara penyongsangan yang meletupkan udara terion yang ditapis ke dalam balang terbalik untuk mengeluarkan habuk kadbod, serpihan kaca dan mengangkut serpihan.
- Terowong pensterilan UV atau modul suntikan wap memastikan keadaan aseptik di dalam bekas sejurus sebelum terkena produk. Balang kaca pra-panas dengan wap juga menghalang kejutan haba apabila jem 85°C diperkenalkan.
Teknologi Pengisian
Mekanisme pengisian mesti mengendalikan kelikatan tinggi jem dan sebarang ketulan buah yang terampai tanpa menyebabkan ricih mekanikal atau menghancurkan zarah menjadi pes.
- An talian pengisian jem automatik biasanya menggunakan pengisi omboh injap berputar atau meter aliran jisim. Pengisi omboh mengeluarkan isipadu jem yang tepat ke dalam silinder dan menolaknya ke dalam balang, dengan mudah melepasi ketulan buah tanpa mengguntingnya.
- Konfigurasi pengisian panas mengekalkan produk pada kira-kira 85°C semasa pengisian. Suhu ini berfungsi untuk mensterilkan permukaan dalam bekas dan ruang kepala selepas penutup.
- Nozel pengisian bebas titisan yang dilengkapi dengan injap tutup positif menghalang rentetan jem yang tertinggal daripada mencemari benang balang, yang sebaliknya akan menjejaskan pengedap hermetik.
Penutup dan Pengedap
Pengedap hermetik diperlukan untuk mengekalkan vakum yang dicipta semasa proses penyejukan, yang memastikan butang keselamatan tertekan dan menghalang kemasukan oksigen.
- Mesin penutup vakum wap menyuntik semburan wap kering ke dalam ruang kepala balang sejurus sebelum penutup lug digunakan. Apabila balang menyejuk, wap mengembun menjadi beberapa titis air, menghasilkan vakum yang kuat yang menarik butang keselamatan ke bawah dan mengunci penutup pada tempatnya.
Sistem Pemeriksaan Produk
Kawalan kualiti di hujung baris melindungi pengguna dan jenama daripada bahaya fizikal dan ketidakpatuhan peraturan. Pemeriksaan automatik menghilangkan ralat manusia daripada persamaan.
- Pengesan logam sebaris dan sistem pemeriksaan sinar-X menangkap bahan cemar fizikal, seperti pencukur logam sesat daripada peralatan pemprosesan atau serpihan kaca daripada balang pecah, selepas penutupan.
- Penimbang semak automatik sentiasa memantau pemberat isian, menggunakan penolak pneumatik untuk menolak balang yang kurang atau terisi penuh dari barisan utama ke dalam tong penolakan berkunci.
Penyejukan dan Akhir Talian
Balang kaca yang berisi panas mesti disejukkan secara beransur-ansur untuk mengelakkan kejutan haba dan kerosakan kaca besar pada penghantar.
- Terowong penyejukan pempasteuran menggunakan zon suhu bergraduat. Balang melepasi di bawah semburan air berterusan, turun dari 85°C kepada 60°C, kemudian 40°C, dan akhirnya ke suhu ambien dalam masa transit selama 30 hingga 45 minit.
- Pisau udara meletupkan sisa air dari bahagian luar balang apabila ia keluar dari terowong penyejuk untuk memastikan label melekat dengan betul dan menghalang pertumbuhan acuan di dalam karton penghantaran.
- Mesin pelabelan berkelajuan tinggi menggunakan label lilit atau depan dan belakang, manakala pembungkus kes automatik mengumpulkan balang dan memuatkannya ke dalam kotak beralun untuk dipallet.
Infrastruktur Kritikal: Automasi dan Sistem CIP
Pembersihan manual dan kawalan terputus menyebabkan kos buruh yang tinggi, ketidakkonsistenan kelompok dan risiko pencemaran silang. Loji moden bergantung pada infrastruktur bersepadu untuk mengekalkan standard kebersihan dan kecekapan operasi. Apabila menilai peralatan pemprosesan jem buah, seni bina automasi asas adalah sama pentingnya dengan perkakasan mekanikal.
Integrasi Bersih-Di-Tempat (CIP).
Membongkar peralatan keluli tahan karat berat untuk pembersihan manual tidak berdaya maju dalam persekitaran industri. Sistem CIP mengautomasikan proses sanitasi, memastikan kitaran pembersihan yang boleh diulang dan boleh disahkan.
- Stesen CIP berbilang tangki menyimpan larutan asid, kaustik dan air panas pra-campuran. Pam dos automatik mengekalkan kepekatan kimia yang tepat berdasarkan penderia kekonduksian, manakala pam pulangan tekanan tinggi memastikan aliran gelora berkelajuan tinggi melalui peralatan pemprosesan untuk menghilangkan sisa melekit.
- Reka bentuk paip kebersihan adalah wajib di seluruh loji. Ini termasuk menghapuskan kaki mati di mana produk boleh bertakung, memastikan kecondongan yang betul bagi semua saluran paip mendatar untuk saliran graviti lengkap, dan menggunakan kelengkapan tri-pengapit kebersihan dengan gasket siram.
- Bola semburan yang dipasang di dalam periuk vakum dan tangki penimbal menyediakan liputan 360 darjah, memastikan bahan kimia pembersih mencapai setiap permukaan dalaman, termasuk bahagian bawah bilah pengaduk.
Sistem PLC dan SCADA
Automasi berpusat menyediakan pengendali gambaran keseluruhan lengkap tentang persekitaran pengeluaran, mengurangkan keperluan untuk campur tangan manual dan mencegah kesilapan operator.
- Panel kawalan berpusat membolehkan pemantauan masa nyata tahap Brix, pH, suhu, kelajuan pam dan kadar aliran merentas semua modul daripada antara muka skrin sentuh tunggal.
- Keupayaan pengelogan data secara automatik merekodkan titik kawalan kritikal (CCP) seperti suhu pempasteuran dan masa penahanan. Data ini disimpan dengan selamat untuk kebolehkesanan, pengesahan kelompok dan pelaporan pematuhan semasa audit keselamatan makanan FDA atau pihak ketiga.
- Sistem pengurusan penggera serta-merta memberi amaran kepada pengendali tentang penyelewengan, seperti penurunan tekanan wap atau tahap rendah dalam tangki dos bahan, membolehkan tindakan pembetulan segera sebelum kumpulan rosak.
Cara Menilai Pengeluar Barisan Pengeluaran Jem Buah
Tidak semua fabrikasi memiliki kepakaran kejuruteraan proses yang diperlukan untuk pemprosesan haba berkelikatan tinggi. Memilih rakan kongsi yang betul menentukan kebolehpercayaan jangka panjang, hasil dan kecekapan operasi kemudahan tersebut. Seorang yang berkelayakan pengeluar barisan pengeluaran jem buah bertindak sebagai perunding kejuruteraan, bukan hanya fabrikasi logam.
Kejuruteraan Sistem Dipasang Skid dan Modular
Memasang peralatan individu di tapak memakan masa, mengganggu operasi sedia ada dan terdedah kepada ralat paip di lapangan.
- Nilaikan keupayaan pengilang untuk membekalkan gelincir modular, pra-paip dan pra-wayar. Sistem yang dipasang pada gelincir dipasang dan diuji di kilang. Mereka membenarkan pemasangan pantas di tapak, mengurangkan masa pentauliahan dengan ketara, dan penempatan semula atau pengembangan kemudahan yang lebih mudah pada masa hadapan.
Keupayaan Kejuruteraan dan Penyesuaian
Mesin katalog standard jarang sesuai dengan lantai pengeluaran sedia ada. Peralatan mesti menyesuaikan diri dengan bangunan, bukan sebaliknya.
- Pengilang mesti menyediakan reka bentuk susun atur 3D terperinci yang disesuaikan dengan tapak kaki kemudahan khusus anda, mengambil kira laluan pejalan kaki pengendali, cerun saliran lantai, ketinggian siling dan lokasi pengikat utiliti.
- Cari kepakaran dalam rumusan skala. Pengilang yang cekap akan membantu dalam menterjemahkan resipi loji perintis kepada kapasiti industri penuh, memastikan bahawa kadar pemindahan haba dan dinamik pencampuran meningkat tanpa kehilangan integriti produk.
Pematuhan dan Piawaian Bahan
Permukaan sentuhan makanan mesti memenuhi piawaian reka bentuk metalurgi dan kebersihan yang ketat untuk mengelakkan pencemaran dan menahan bahan kimia CIP yang keras.
- Pematuhan ketat untuk menggunakan keluli tahan karat 304 atau 316L untuk semua permukaan sentuhan produk tidak boleh dirunding. 316L diperlukan secara khusus untuk persekitaran asid tinggi, seperti marmalade sitrus atau jem beri, untuk mengelakkan hakisan pitting dan klorida.
- Pastikan peralatan membawa pensijilan yang sejajar dengan piawaian pengawalseliaan serantau, seperti CE untuk Eropah, UL untuk panel elektrik Amerika Utara, ASME untuk jaket stim bertekanan, dan EHEDG untuk garis panduan reka bentuk kebersihan.
Ujian dan Sokongan Selepas Jualan
Hubungan dengan pengeluar menjangkau jauh melebihi penghantaran peralatan. Pentauliahan talian pemprosesan terma yang kompleks memerlukan sokongan khusus.
- Ujian Penerimaan Kilang Mandatori (FAT) mesti dijalankan di kemudahan pengilang menggunakan air atau produk pengganti sebelum peralatan dihantar. Ini mengesahkan fungsi mekanikal, saiz pam dan logik automasi sebelum peralatan meninggalkan lantai kedai.
- Memerlukan Ujian Penerimaan Tapak (SAT) yang komprehensif, program latihan operator berstruktur dan Perjanjian Tahap Perkhidmatan (SLA) yang dijamin untuk penggunaan pantas alat ganti untuk meminimumkan masa henti yang tidak dirancang.
Kesimpulan
- Susun kapasiti pengeluaran anda yang diperlukan dalam kilogram sejam untuk menetapkan saiz garis dasar untuk bekas memasak, tiub pegangan dan peralatan mengisi.
- Tentukan spesifikasi produk yang ketat, termasuk tahap Brix sasaran, pH dan saiz zarah maksimum, untuk memastikan pam dan penukar haba dinyatakan dengan betul tanpa menyebabkan ricih produk.
- Menjalankan audit menyeluruh terhadap had utiliti kemudahan, khususnya stim tekanan tinggi, kapasiti air sejuk, dan isipadu udara termampat, sebelum meminta cadangan teknikal.
- Minta lukisan susun atur 3D terperinci daripada vendor yang disenarai pendek untuk mengesahkan jejak peralatan sejajar dengan pelan lantai sedia ada anda, laluan akses pengendali dan sistem saliran.
Soalan Lazim
S: Apakah kapasiti minimum untuk barisan pengeluaran jem buah-buahan industri?
J: Talian industri biasanya bermula pada 500 kg/jam dan boleh berskala sehingga 5,000+ kg/jam, bergantung pada saiz periuk vakum dan kelajuan garisan mengisi jem automatik.
S: Mengapakah memasak vakum diutamakan daripada mendidih atmosfera untuk jem?
A: Memasak vakum merendahkan takat didih campuran buah (selalunya kepada sekitar 60-70°C), yang menghalang karamelisasi gula, mengekalkan warna dan rasa semula jadi buah, dan mengurangkan penggunaan tenaga.
S: Bagaimanakah garisan pengisian jem automatik mengendalikan ketulan buah?
J: Talian pengisian berkualiti tinggi menggunakan pengisi omboh injap berputar khusus atau pam lobus yang direka untuk melepasi zarah tanpa menghancurkannya, memastikan pengedaran seragam kepingan buah dalam setiap balang.
S: Apakah utiliti yang diperlukan untuk menjalankan peralatan pemprosesan jem buah?
J: Talian lengkap memerlukan utiliti gred industri, termasuk wap tekanan tinggi (untuk memasak dan pempasteuran), air sejuk (untuk terowong penyejukan), udara termampat (untuk injap pneumatik dan automasi), dan kuasa elektrik tiga fasa.
S: Berapa lama masa yang diperlukan untuk memasang dan mentauliahkan kilang pengeluaran jem yang lengkap?
J: Bergantung pada kerumitan dan kapasiti, pemasangan dan Ujian Penerimaan Tapak (SAT) lazimnya mengambil masa antara 4 hingga 8 minggu selepas peralatan tiba di tapak, dengan mengandaikan semua utiliti kemudahan telah diprapasang.
S: Apakah sistem CIP dan mengapa ia perlu?
J: Sistem Clean-in-Place (CIP) secara automatik mengedarkan bahan kimia pembersih dan sanitizer melalui paip dan tangki barisan pengeluaran tanpa memerlukan pembongkaran peralatan, memastikan keselamatan makanan dan meminimumkan masa henti antara kumpulan.

 Melayu